

チュニジアの建築プロジェクトにおける PVC 電線管押出ラインのケーススタディ
公開日: August 17, 2026
チュニジアの建設と建築サービス市場では,住宅ビル,商業施設,インフラストラクチャプロジェクトのための電気管道システムが必要です.柔軟な挤出線で複数のPVC管のサイズを生産することで,異なるケーブル保護要件に対応するのに役立ちます..
トゥニシアのプラスチックパイプメーカーが,電気管の製造のためのPVCパイプエクストルーションライン.
主要な要求は単に生産能力を増やすことではなく,様々な建築用途のための異なる管の仕様を生産できるラインを構成することでした.
顧客はチュニジアのプラスチックパイプメーカーで,地元の建設や電気設備プロジェクトにPVC製品を供給している.
既存の生産は主に従来のPVCパイプに集中していた.電気管の需要が増加したため,製造者はPVC電気管の製品を製品に追加することを計画していた.
対象製品には,以下の管径と壁厚さの異なる管が含まれました.
- 住宅用ケーブル
- 商業用建物
- 電気装置
- ケーブル保護
- 建設プロジェクト
したがって,顧客は複数の製品仕様に対応できる挤出システムを必要とした.
新しい機器を購入する前に,製造者はいくつかの生産課題に直面しました.
電気装置のプロジェクトでは,常に同じ管径を必要としない.顧客は,構成可能な生産システムを使用して複数のPVC管のサイズを生産する必要があります.
PVC電管は,完成したパイプを対応するフィッティングと設置システムで使用できるように,外径と壁厚さを制御する必要があります.
異なる導管仕様間の変更には,適切な挤出模具と校正コンポーネントが必要であった.
顧客はまた,挤出,冷却,引き離し,切断を1つの連続生産プロセスに統合することで,不要な手作業を削減したいと考えました.
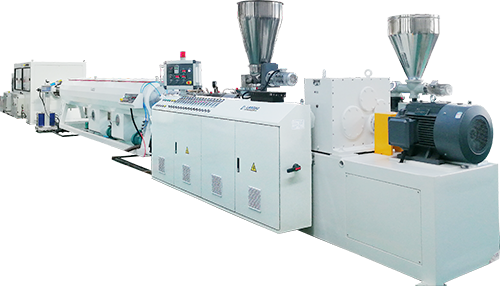
プロジェクトがコンフィギュレーションされた電気管用のPVCパイプエクストルーションライン.
主要な装備品は:
PVC補給システム → ツインスクロールエクストルーダー → 電管型切削機 → 真空校正タンク → 冷却タンク → 引き出し → 切断機
生産過程で各セクションは特定の機能を実行します
ツインスクリューエクストルーダはPVC化合物を処理し,プラスチック化された材料を連続して模具に供給します.
配管の直径と壁構造は,配管の直径と壁構造を形作る.異なる配管仕様では,対応するツールを使用することができる.
カリブレーション システムは,圧縮後,必要な外径とパイプの丸さを決定するのに役立ちます.
冷却部位はPVC管から熱を除去し,その寸法を維持するのに役立ちます.
引き上げは,冷却部分を通るパイプを継続的に引っ張ります.そのスピードは,挤出プロセスと調整されています.
切断装置は,必要な製品仕様に従って固定長さのPVC電管を製造する.
チュニジアのプロジェクトの主要な要件の一つは,異なる電管のサイズを製造する能力でした.
各サイズに完全に別々のラインを設計する代わりに,生産システムは交換可能なツールと調整可能なプロセスパラメータを構成しました.
主な移行要因は以下の通りでした.
| 生産品 | 調整 |
|---|---|
| エクストルーション・ダイ | 管の直径によって変化する |
| カリブレーション部品 | パイプサイズに合わせた |
| 冷却条件 | 壁の厚さと直径に応じて調整 |
| 離陸速度 | エクストルーション出力とマッチ |
| 切る長さ | 製品要件に従って設定 |
この構成により,製造者は電気管の仕様によって生産を組織することが可能になった.
PVC電管の製造プロセスは連続的な順序で:
PVC化合物は挤出システムに転送されます.
ツインスクロールエクストルーダーは材料を溶かして plasticizes.
PVCの溶融は電導管の死体を通り,最初のパイプ形状を形成します.
ホットパイプは真空校正部分に入り,必要な寸法を決定します.
管は冷却タンクを通り,温度を下げ,パイプの幾何性を維持します.
生産ラインを通るパイプを引っ張ります
完成した管は,保管,輸送,または設置のために,事前に決定された長さに切られています.
PVC電管挤出ラインを稼働させた後,チュニジアの製造者は複数の電管仕様に基づいて生産を組織することができました.
主な改善は生産の柔軟性とプロセス統合:
- 複数の管のサイズが 異なるツールの配置で計画できます
- エクストルーゼーション,校正,冷却,引き離し,切断は連続したプロセスに統合されました
- パイプの寸法は,調整されたツールとプロセスパラメータによって調整できます.
- 固定 長さ の 電気 管 を 建設 用 に 用い て 準備 でき ます.
- 製造者は,電気装置プロジェクトのためのPVC製品ラインナップを拡大しました.
結果として チュニジアの建設と電気管道市場のニーズに より適した生産体制が確立された.
PVC挤出は電気管に適しており,この過程で一定の寸法や壁構造を持つパイプを継続的に形成することができる.
複数の管の仕様を製造する製造者にとって,挤出システムは以下のように構成することができる.
- パイプ直径
- 壁の厚さ
- PVC製剤
- 生産量
- 製品の長さ
- 適用される製品要件
これは,建設用およびケーブル保護用にPVC電管を供給する製造業者にとって,挤出を実用的な生産方法にする.
このチュニジアプロジェクトでは,PVC電管挤出ラインの選択は実際の製品仕様必要な機械の出力だけではありません.
主要な要因は以下の通りです
製品ラインナップ → 模具設計 → カリブレーション → 冷却 → 引き出物 → 切断
異なる電管のサイズを生産する計画のある製造者は,必要な直径範囲と壁厚さに応じて装置を構成する必要があります.
同じ原理は,住宅建築,商業用建物,電気装置,および選択されたケーブル保護用途のためのPVC管の生産にも適用できます.
トュニジアのプロジェクトでは電気管用のPVCパイプエクストルーションライン複数のパイプ仕様を製造するために構成できます

